
E-mail: ncjt@zjncjt.com


Một lò than chì hóa Acheson nặng 20 tấn có thể duy trì toàn bộ công suất trong 24 đến 40 giờ và sau đó cần làm mát từ 5 đến 7 ngày trước khi có người mở nó ra. Nhiệt độ cao nhất là con số tiêu đề, nhưng chi phí mỗi tấn được quyết định bởi ba yếu tố yên tĩnh hơn: loại lò, tình trạng cách nhiệt và hình dạng của cấu hình nguồn điện.
Hai cửa hàng chạy cùng lịch trình 2800°C có thể khác nhau 30% tính theo kilowatt giờ trên tấn. Khoảng cách thường không phải là máy biến áp. Nó là nỉ than chì nén, một vòng làm mát cỡ lớn hoặc một thanh cái có kích thước dành cho lò nung ngắn hơn.
Phiên bản ngắn
Than chì hóa là sự sắp xếp lại trạng thái rắn, không phải là bước nấu chảy. Trong than cốc hoặc tiền chất carbon cứng, các lớp graphene gần như song song nhưng không thẳng hàng, với khoảng cách giữa các lớp gần 3,44 Å. Giữ vật liệu ở nhiệt độ trên khoảng 2200 °C và các lớp sẽ xoay vào sổ đăng ký. Khoảng cách giảm xuống còn 3,354 Å, chiều cao tinh thể tăng lên và các tính chất vật lý theo sau: điện trở suất có thể giảm theo hệ số từ ba đến mười, độ dẫn nhiệt tăng lên và lưu huỳnh, nitơ và các kim loại dễ bay hơi rời khỏi mạng tinh thể.
Tác động kép đó, sắp xếp tinh thể cộng với thanh lọc, là lý do tại sao một loại lò phục vụ hai thị trường. Các nhà sản xuất cực dương pin mua quy trình để biết công suất và hiệu suất của chu kỳ đầu tiên. Các nhà sản xuất điện cực và bộ chế hòa khí mua nó để đo độ dẫn điện và hàm lượng tro.
Dưới 2200 °C trật tự phân lớp hầu như không phát triển; trong khoảng từ 2600 đến 3000 °C đường cong phẳng dần trong khi nhu cầu năng lượng không ngừng tăng lên. Điểm hấp dẫn thương mại thường nằm ở nơi đáp ứng được đặc điểm kỹ thuật chứ không phải ở số lượng cao nhất mà lò có thể tồn tại.
Ba họ chiếm ưu thế: lớp than cốc điện trở xung quanh điện tích (Acheson), dòng điện một chiều đi qua các phôi được nối nối tiếp (nối tiếp bên trong) và các bộ phận hoặc ống đốt nóng bằng than chì bên trong vùng nóng cách điện (thiết kế hộp và chân không). Mật độ dòng điện, độ mòn điện cực và độ đồng đều nhiệt độ giữa chúng rất khác nhau.
Một lớp Acheson hở đốt cháy một phần lớp cacbon đóng gói của chính nó. Tấm chắn chân không hoặc argon bảo vệ bộ gia nhiệt bằng than chì, giữ oxy khỏi điện tích và cho phép các chất dễ bay hơi được bơm ra ngoài thay vì đọng lại trên sản phẩm.
Tấm nỉ than chì và than chì cứng tạo thành mặt nóng, cacbon được gia cố bằng sợi carbon đảm nhận nhiệm vụ chịu tải và sợi alumina hoặc mullite với lớp dự phòng siêu nhỏ bảo vệ lớp vỏ. Mỗi milimet vật liệu bề mặt nóng bị phân hủy sẽ biểu hiện dưới dạng nhiệt độ vỏ.
Cặp nhiệt điện loại C đạt khoảng 2300 ° C trong điều kiện sạch, không oxy hóa. Ngoài ra, hỏa kế hai màu và sợi quang sapphire là những lựa chọn thiết thực và đường nhìn của chúng không được có hơi nhựa đường và kim loại.
Đối với công việc thí điểm, nghiên cứu tinh chế và các bộ phận hỗn hợp C/C nhỏ, buồng chân không được làm nóng bằng than chì là điểm đầu vào thông thường vì nó kết hợp bầu không khí được kiểm soát với vùng nóng có thể đo được.
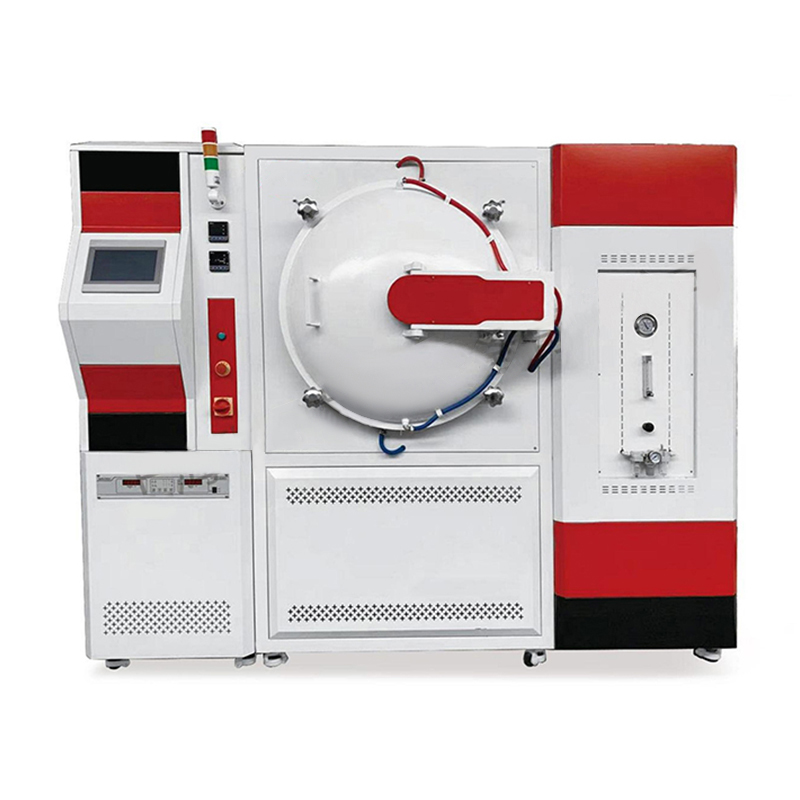 Lò nung ống chân không Lò nung ống carbon chân không này là lò chịu nhiệt độ cao, chân không cao với bộ phận làm nóng bằng than chì. Nhiệt độ tối đa có thể đạt tới 2000°C-2300°C.... Xem sản phẩm →
| Loại lò | Phí điển hình | Nhiệt độ cao nhất | Thời gian chu kỳ | Năng lượng mỗi tấn | Phù hợp nhất |
|---|---|---|---|---|---|
| Acheson | 10–60 tấn bột hoặc điện cực trong lớp than cốc | 2500–3000°C ở lõi | 5–15 ngày kể cả làm mát | 3500–5500 kWh | Sản lượng cực dương và bộ chế hòa khí khối lượng lớn trong đó chi phí vốn quan trọng hơn hiệu quả |
| nối tiếp nội bộ | Cột điện cực mắc nối tiếp | 2800–3000°C | 2–5 ngày | 2800–3800 kWh | Điện cực than chì đường kính lớn cần độ đồng đều và tổn thất điện cực thấp hơn |
| Loại hộp | Bột trong khay hoặc khay, 1–10 t | 2500–3000 °C | 2–6 ngày | 3000–4500 kWh | Vật liệu làm cực dương của pin theo lô vừa và nhỏ được kiểm soát ô nhiễm chặt chẽ |
| liên tục | Bột được nạp qua kênh được làm nóng | 2400–3000°C | liên tục, hours of residence | 2500–3500 kWh | Dây chuyền anode khối lượng lớn với cấp độ ổn định và chất lượng cấp liệu ổn định |
| Lò than chì chân không hoặc khí quyển | 1 kg–1 t với bộ gia nhiệt bằng than chì | 2000–3000°C | 6–36 giờ | Không thể so sánh được, nhiệm vụ theo lô nhỏ | Chạy thử nghiệm, tinh chế, vật liệu tổng hợp C/C, mẫu nghiên cứu |
Dữ liệu đồng hồ từ chu kỳ hàng loạt hiếm khi khớp với tài liệu bán hàng. Trong lò Acheson hoặc lò hộp hoạt động tốt, công nhiệt hữu ích chỉ chiếm một phần nhỏ trong năng lượng đầu vào và tổn thất lớn nhất có thể thu hồi được là nhiệt do nước làm mát và bức xạ tạo ra trong quá trình làm nguội kéo dài.
Sự phân chia năng lượng biểu thị trong một chu trình đồ họa hóa hàng loạt
Một số con số đáng theo dõi hiếm khi xuất hiện trên bảng thông số kỹ thuật:
Nhu cầu không còn bị chi phối bởi thép nữa. Vật liệu cực dương lithium-ion đã chiếm tỷ trọng lớn nhất trong các lò nung mới và sự thay đổi đó đã thay đổi những gì người mua yêu cầu: giới hạn ô nhiễm chặt chẽ hơn, khí quyển được kiểm soát và hồ sơ lô vẫn tồn tại sau cuộc kiểm tra.
Phân khúc đặc biệt có khối lượng nhỏ nhưng đòi hỏi về thiết bị: độ kín chân không, kiểm soát áp suất từng phần và vật liệu vùng nóng không làm rơi các hạt vào vật liệu. Đó là logic tương tự được sử dụng cho các lựa chọn cách nhiệt lò chân không, nơi vùng nóng được thiết kế xung quanh khí thải chứ không chỉ nhiệt độ.
Bắt đầu từ đặc điểm kỹ thuật của sản phẩm và tiến hành ngược lại đến lò nung chứ không phải ngược lại. Lịch trình 2600 °C và lịch trình 2900 °C có thể chia sẻ một lò nhưng không chia sẻ chi phí vận hành và yêu cầu độ tinh khiết ở mức tro 50 ppm thường loại trừ hoàn toàn lớp than cốc mở.
Khi hoàn vốn, số học là cùn. Quá trình than chì hóa anode thường tiêu thụ 2500 đến 4500 kWh mỗi tấn tùy thuộc vào loại lò. Với mức giá công nghiệp là 0,08 USD/kWh, tức là chỉ riêng tiền điện là 200 đến 360 USD/tấn, do đó, việc loại bỏ 15 đến 25% tổn thất về vỏ và làm mát sẽ bù đắp cho việc nâng cấp lớp cách nhiệt trong khoảng 6 đến 14 tháng trên đường dây bận rộn. Nếu chuỗi quy trình của bạn bắt đầu với các vật thể xanh chứa chất kết dính thì bước ngược dòng sẽ đặt mật độ mà chu trình than chì hóa kế thừa.
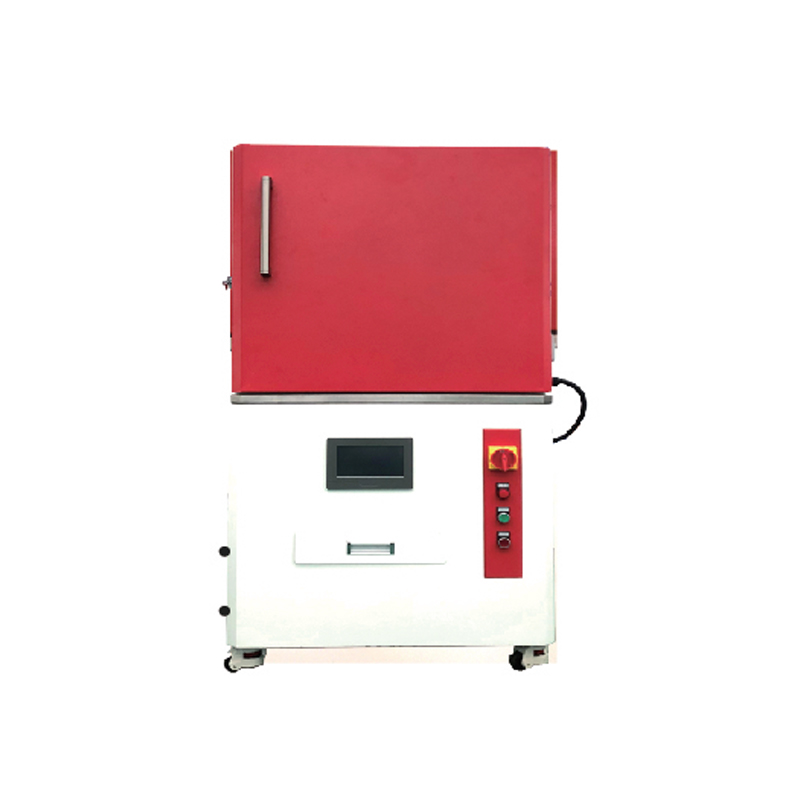 Lò nung và thiêu kết nhiệt độ cao Lò gỡ rối nhiệt độ cao của chúng tôi là lò hoạt động theo chu trình được phát triển bởi nhà máy của chúng tôi dựa trên quá trình tiêu hóa và hấp thụ các sản phẩm quốc tế tương tự. Đ... Xem sản phẩm →
Hầu hết các vấn đề về lò đều tự biểu hiện là sự trôi dạt chậm hơn là hỏng hóc đột ngột. Theo dõi ba chỉ số trong mỗi chiến dịch: nhiệt độ vỏ tại các điểm cố định, nhiệt độ đầu ra nước làm mát ở công suất cố định và thời gian cần thiết để đạt đến điểm đặt. Nhiệt độ vỏ tăng 20°C trong hai chiến dịch chỉ là một vấn đề cơ bản chứ không phải lỗi cảm biến.
Việc thay thế lớp cách nhiệt cứng và nỉ than chì thường được thực hiện bằng cách nén, nhiễm bẩn từ hơi kim loại và xử lý hư hỏng trong quá trình tải. Trong đó mặt nóng nằm trong phạm vi 1300 đến 1600 °C, sợi alumina hoặc mullite và lớp dự phòng siêu nhỏ phía sau than chì sẽ đảm nhiệm vai trò nâng vật nặng cho mặt lạnh. Logic chung của việc kết hợp vật liệu cách nhiệt với không khí và nhiệt độ của lò được đề cập trong phần này. hướng dẫn vật liệu cách nhiệt lò chân không và các quy tắc lựa chọn tương tự được áp dụng khi vùng nóng đồ họa hóa được xây dựng lại.
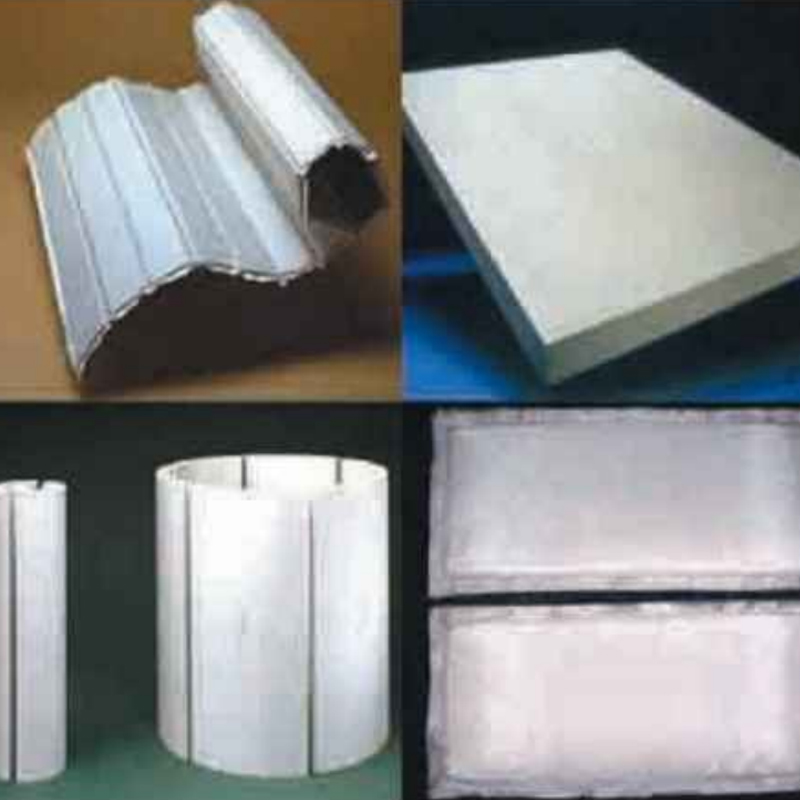 Tấm cách nhiệt nano vi mô Vật liệu composite cách nhiệt nano được chế tạo bằng cách kết hợp vật liệu xốp nano với vật liệu che chắn nhiệt thông qua một quy trình đặc biệt. Độ dẫn nhiệt của chúng là ... Xem sản phẩm →
Sự tuân thủ là nơi năng lực mới thường bị đình trệ nhất. Khí thải từ quá trình than chì hóa mang theo sulfur dioxide, carbon monoxide, sương mù hắc ín và các hạt carbon mịn, do đó, thiết kế chiết và khử chất thải thường cần phải được phê duyệt trước khi đặt hàng lò. Các mạch làm mát bằng nước thường là vòng kín có tính năng phát hiện rò rỉ và các phần có dòng điện cao yêu cầu ranh giới hồ quang điện thông thường, các công cụ cách điện và hình ảnh nhiệt như một phần của quy trình đã lên lịch. Các nhà cung cấp tuyên bố tuân thủ ISO 9001 hoặc CE phải có thể hiển thị số chứng chỉ và phạm vi vì phạm vi này thường bao gồm an toàn điện hơn là hiệu suất ở nhiệt độ cao.
Nếu bạn lấy một ý tưởng từ trang này, hãy thực hiện theo trình tự. Trước tiên hãy chọn loại lò phù hợp với sản phẩm, sau đó là thiết kế vùng nóng và lớp cách nhiệt, sau đó mới thỏa thuận nguồn điện theo chu kỳ thực tế. Số nhiệt độ cao nhất là phần dễ đạt được nhất trong thông số kỹ thuật và là phần dễ bị trả quá cao cho mỗi ngày lò chạy.
Introduction: Vật liệu ván sợi nhôm silicat hiện là vật liệu cách nhiệt hiệu suất cao. Ván sợi nhôm silicat có các đặc tính tuyệt vời n...
Introduction: Các sản phẩm sợi chịu lửa silicat nhôm được tạo ra bằng cách xử lý chọn lọc pyroxene, nấu chảy ở nhiệt độ cao, đúc t...
Introduction: 1, Lớp lót lò sợi gốm định hình cho tấm sợi gốm alumina cao Lớp lót lò sợi gốm định hình của tấm sợi gốm alumina c...

Một doanh nghiệp tích hợp các dịch vụ thiết kế, R&D, sản xuất, bán hàng và kỹ thuật. Nhà sản xuất ván sợi gốm, Giải pháp xử lý nhiệt chân không ở Trung Quốc.
Phone: +86-13967261180
+86-17858398898
Email: ncjt@zjncjt.com
Arlen@zjncjt.com
Tel: +86-572-8295956
Add: Wulintou, làng Tangbei, thị trấn Leidian, quốc gia Deqing, thành phố Hồ Châu, tỉnh Chiết Giang, Trung Quốc
Bản quyền © 2024 Chiết Giang Neng Cheng Crystal Fiber Co., Ltd. Đã đăng ký Bản quyền.
